



3D 溶接テーブルの精度を確保するにはどうすればよいですか?
Apr 20, 2026
ご伝言
1. 材質と熱処理工程
HT300 ねずみ鋳鉄または Q345 低合金鋼が母材として使用されており、高い引張強度と優れた耐摩耗性を備えています。
550 度の高温時効とそれに続く 6 か月の自然時効後の残留応力除去率は 85% 以上で、使用中の変形を効果的に防止し、長期安定性を維持します。-
2. 高精度の機械加工と構造設計
テーブル表面には 3 回の超精密研削プロセスが施され、Ra1.6μm の表面粗さと 0.05mm/m2 以下の平面度誤差を達成しており、国家規格 GB/T 22095-2008 を大幅に上回っています。-
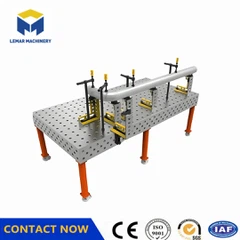
T スロットまたは位置決め穴アレイは、CNC マシニング センターを使用して精密にフライス加工され、穴間隔の精度は ±0.05 mm 以内に制御され、フィクスチャ モジュール間の緊密な嵌合が保証されます。
3. モジュラーシステムの精密な調整
標準モジュール(角箱、角度定規、サポート ブロックなど)は、工場出荷前に超精密研削加工を受けます。-直角度誤差は 0.02 mm/m 以下、平面度誤差は 0.03 mm/m 以下です。
モジュールはクイック ロッキング ピンと T- スロットを介して接続され、スプライス ギャップは 0.03 mm 以下、治具の全体的な組み立て誤差は ±0.08 mm 以下で、±0.1 mm の全体精度要件を満たしています。
4. 使用時およびメンテナンス時の精度保証
3点位置決め方式によりワークのズレを軽減します。-位置決め誤差の式は、 Δt /√ 以下 ( は公差、 は位置決め点数) となり、繰り返しの位置決めの安定性が向上します。
定期的な精度校正をお勧めします。三次元測定機を使用してプラットフォームの平面度と穴の精度を四半期ごとにチェックし、偏差を速やかに修正することをお勧めします。
3D ビジョン カメラまたはレーザー センサーを使用して閉ループ制御を実現することで、溶接トーチの位置をリアルタイムで監視および調整でき、偏差を ±0.1 mm 以内に制御できます。-

お問い合わせを送る